

製品仕様
|
材料 |
アルミニウム合金A356 |
|
標準 |
クライアントの図面によると |
|
応用 |
自動車のカスタマイズ |
|
表面 |
砂の爆破、研磨、陽極酸化、塗装、粉体塗装、ゴムコーティング. |
|
許容範囲 |
クライアントの描画ごとに. |
|
サービス |
カスタマイズされたダイキャスティング製造 |
|
描画形式 |
2d(pdf/auto cad)3d(iges/step) |
|
リードタイム |
金型:25-35. mass productin:20-30 days . |
|
認証 |
iso 9001-2015、iso 14001-2015、iso 45001-2018; |
|
QC検査 |
100% |
アルミニウム合金には、鋳造、ストレッチ、高酸、アルカリ抵抗性の利点があり、低重量.エンジンシリンダーブロックは車両のコアコンポーネントであり、その材料のほとんどはアルミニウム合金.であり、アルミニウムの機械的特性を改善する方法は、アラインドアラインダーブロックの攻撃になります。研究オブジェクトとしてのアルミニウム合金は、SiおよびMg要素のさまざまな内容とシーケンスを追加し、穀物洗練、穀物構造破壊、ダイキャスト部品の合金粒穀物の組み合わせなどの複数のプロセスを実施することにより、ダイカストプロセスのA356アルミニウム合金のMGおよびSIの内容物の材料特性を実施しました。アルミニウム合金材料は7 {. 2%で、MG含有量指数は0 {. 45%であり、エンドフェイスの伸長と断面引張強度が最良の状態です。対応するエンドフェイスの伸長と断面張力強度は、13.6%および9.88%、230 MPaおよび219 MPaです。
ダイの特性 - 鋳造プロセス
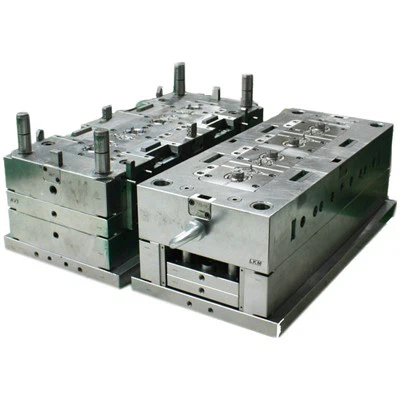
ダイの生産方法 - 鋳造アルミニウム合金シリンダーは、最近の自宅と海外の両方で一般的に使用されています.その独自の利点には、前もって金型を作る必要があります。ウェアハウス.複雑な薄い鋳物{.を含む、高度な自動化、強力なプロセスの安定性、操作性があります。シリンダーブロックは比較的高く、小さなバッチ生産の需要は保証できませんダイの機械的特性を改善または強化するために使用 - 鋳造アルミニウム合金シリンダーブロック{.一般的に、ダイ - ダイ - ダイ - ダイの体積または壁の厚さを増やす必要があります - 機械的特性の要件を満たすために鋳造型.ハイ - スピードジェットは、鋳造に使用されます。乱流のエントレインメント.
ダイキャスティングプロセスの原則
圧力成形を使用した鋳造方法には、鋳造カビの空洞に半固体または完全液体溶融金属を注入することが含まれます{.注入のパンチは溶融金属をすぐに押します、そして、溶融金属は急速に.溶融金属がcast .を急速に充填し、cast . cast {3}の下で急速に固まります。ダイ - 鋳造中に、溶融金属に作用する圧力は通常5 MPaから70 MPaの範囲であり、時には溶融金属に作用する圧力がダイの空洞の後に600 MPa .に及ぶことがあります。 0.01 - 0.03 s .国内および外国の学者は、正確な内部構造と外部欠陥がないシリンダーブロックを取得するために、表1に示すダイ - 鋳造プロセスパラメーターを研究しました.}
1.温度パラメーター
|
パラメーター名 |
制御要件 |
影響メカニズム |
|
溶融温度 |
アルミニウム合金:620 - 720度 |
流動性、収縮率、カビの熱負荷 |
|
カビの温度 |
150-300程度 |
凝固速度と表面の品質に影響を与えます(制御には特別なカビの温度コントローラーが必要です) |
|
シリンダー温度 |
20 - 50溶融温度よりも低い度 |
空気の吸入と転がりを防ぎます |
2.圧力パラメーター
高圧ダイカストの典型的な圧力曲線(HPDC):
噴射段階の遅い段階
0.1 - 0.5 mpa
高速噴射段階
30 - 150 mpa
圧力ブースト段階
10 - 20%高速噴射圧力よりも高い
3.速度パラメーター
|
ステージスピード |
RAnge Control |
KeyP軟膏 |
|
噴射速度が遅い |
0.1-0.5 m/s |
溶融ガスの同伴を防ぎます |
|
迅速な噴射速度 |
2-6 m/s |
カビの空洞が完全に満たされていることを確認します(PID正確な制御が必要です) |
|
パンチ加速 |
5-15 m/s² |
金属の流体状態に影響を与えます |
4.時間パラメーター(精密制御要素)
成形閉鎖時間
500 - 2000 ms、
噴射時間
20 - 100 ms、#薄い部品の場合、<50msである必要があります
圧力 - 保持時間
100 - 500 ms、
冷却時間
1秒/mmの壁の厚さとして計算されます
5.金型パラメーター
排気システム
排気溝の深さは0.10 - 0.15 mm(EDM処理が必要).です
ランナーシステム
内側のゲートの速度は30 - 60 m/sです(カビの流れ分析により最適化).
表面処理
定期的なTD処理が必要です(金型鋼の寿命は{3 - 5回数が増加します).
6.プロセスウィンドウコントロール
資格のあるプロセスウィンドウの要件:
| 圧力の変動 | <±2% |
| 温度偏差 | <±5℃ |
| 速度の再現性の精度 | <±0.05m/s |
よくある質問
人気ラベル: アルミニウム合金ダイキャストエンジン部品、中国アルミニウム合金ダイキャストエンジン部品メーカー、サプライヤー、工場